Maison / Blogue / Nouvelles de l'industrie / Corne de soudeuse à ultrasons : applications, critères de sélection et conseils pratiques


Demander un devis
Si vous avez passé du temps à l'assemblage par ultrasons, vous savez déjà que le klaxon est la pièce que tout le monde blâme lorsqu'une soudure semble incorrecte. En pratique, le klaxon de la soudeuse à ultrasons est le seul composant qui décide de la quantité d'énergie du générateur qui atteint réellement le joint et de la manière dont elle arrive uniformément. Après des années de construction et d’entretien d’équipements à ultrasons pour les producteurs de textiles, de non-tissés et de plastiques, nous avons appris que la plupart des problèmes de klaxon ne sont pas mystérieux. Ils proviennent d’une inadéquation entre la géométrie, le matériau et le travail que l’on demande au klaxon.
Ce guide explique ce que fait le klaxon, comment il est construit, quels profils conviennent à quelles applications et les petites habitudes de maintenance qui permettent à une pile de fonctionner pendant des années.
Le cornet, également appelé sonotrode, est la dernière pièce de métal sur le chemin des vibrations. Il se trouve au bas de la pile, sous le convertisseur et le booster, et touche directement la pièce à usiner. Son travail est double : amplifier les vibrations mécaniques descendant de la pile jusqu'à l'amplitude dont le matériau a besoin et fournir cette énergie sur la bonne empreinte.
Les deux devoirs sont régis par la résonance. Un klaxon est usiné pour vibrer à une fréquence spécifique, généralement 15 kHz, 20 kHz ou 40 kHz, et il ne fonctionne efficacement que lorsque l'ensemble de la pile est réglé sur ce même nombre. Poussez un klaxon hors de la résonance et les symptômes apparaissent rapidement : le générateur consomme plus de courant, la soudure devient incohérente et la chaleur s'accumule à des endroits où elle ne devrait pas. Si vous souhaitez comprendre la moitié amont de cette chaîne, nos notes sur comment le transducteur convertit les signaux électriques en vibrations mécaniques sont une lecture complémentaire utile.
Un klaxon qui semble correct sur le papier peut toujours être erroné dans la machine. La qualité du matériau, la direction du grain, la masse de la bride de montage et même la finition de la face de travail modifient tous la fréquence de résonance. Des fabricants réputés mesurent chaque klaxon sur un analyseur de fréquence avant son expédition et ajustent les emplacements de réglage jusqu'à ce que le klaxon atterrisse dans une fenêtre étroite de la fréquence cible. C'est pourquoi une copie d'un cor constitue rarement un remplacement égal : la géométrie peut correspondre alors que l'accordage ne correspond pas.
La forme de la corne est en réalité une décision en matière de distribution d'énergie. Une lame mince concentre l'énergie dans une ligne étroite ; une large barre l'étend sur une couture ; un visage profilé le façonne autour d’une partie spécifique. Le tableau ci-dessous résume les profils qui nous sont le plus souvent interrogés.
| Profil | Géométrie | Application typique | Points de surveillance |
|---|---|---|---|
| Lame / coin | Bord de travail étroit | Refendage, scellement et coupe de tissus non tissés | Usure des bords ; garder la lame fraîche et propre |
| Bar / rectangulaire | Visage long et plat | Soudure continue, dentelle et gaufrage | Planéité du visage et amplitude uniforme sur toute la longueur |
| Rond / cylindrique | Face de contact circulaire | Soudage par points, scellage de tubes, petites pièces en plastique | Concentricité du filetage de montage |
| Profilé / personnalisé | Usiné à la forme de la pièce | Garnitures automobiles, filtres, composants médicaux | Nécessite des réglages et des dessins spécifiques à la pièce |
| Composite | Plusieurs sections optimisées jointes | Pièces volumineuses ou encombrantes qu’un seul klaxon ne peut pas atteindre | Intégrité des articulations et amplitude équilibrée entre les sections |
Les pavillons composites méritent une mention particulière. En joignant plusieurs segments réglés, ils peuvent atteindre les cavités, couvrir une large zone sans multiplier les soudeurs et réduire les contraintes internes dans les pièces sensibles à l'énergie concentrée. Le compromis est que chaque jonction doit être conçue et vérifiée, de sorte que les cornes composites sont presque toujours un exercice d'ingénierie personnalisé plutôt qu'un achat standard.
Partez du matériel, pas du catalogue. Le non-tissé fin en polypropylène nécessite une fréquence plus élevée et une amplitude plus faible pour éviter les brûlures. Les thermoplastiques plus épais et les composés fortement chargés nécessitent plus d'amplitude et une géométrie de face qui maintient la pression de contact. Les tissus enduits ou laminés se soudent souvent mieux avec une face dentelée ou à motifs qui concentre l'énergie à l'interface plutôt que sur toute la surface.
Vérifiez ensuite le côté de la machine. La fréquence doit correspondre au générateur et au convertisseur. L'amplitude au niveau de la face de la corne doit tomber à l'intérieur de la fenêtre de travail du matériau : trop peu donne des liaisons faibles, trop provoque des éclairs et des perforations. Le goujon de montage et la bride doivent supporter la charge sans introduire de pertes. Et le cornet doit s'adapter physiquement au luminaire, car un cornet qui ne peut pas être aligné perpendiculairement à l'enclume produira des soudures qui varient d'un bord à l'autre.
Pour les producteurs de textiles et de non-tissés, c’est sur le front de taille que se situe l’essentiel de la valeur. Notre
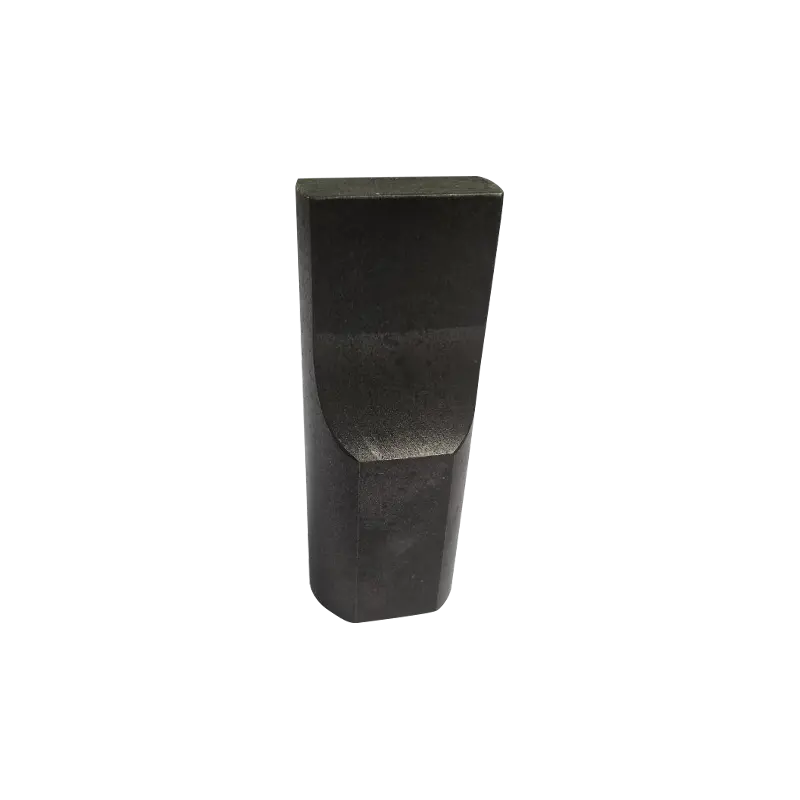 Cornes de soudage par ultrasons optimisées pour le textile AH Cornes de soudage par ultrasons pour le traitement des textiles et des non-tissés, proposées en plusieurs amplitudes et fréquences pour prendre en charge un transfert d'énergie efficace et des coutures propres. Voir le produit →
sont profilés dans cet esprit, en équilibrant la largeur de la face, le motif et l'amplitude afin que les coutures restent propres à la vitesse de production.
Les cornes ne tombent généralement pas en panne de façon spectaculaire. Ils dérivent. Quelques habitudes judicieuses permettent de garder cette dérive visible avant qu’elle n’atteigne votre taux de rebut :
Les signes d'avertissement sur lesquels il convient d'agir immédiatement incluent une augmentation soudaine du courant du générateur, une soudure qui nécessite des temps de maintien de plus en plus longs, une faïence visible près des fentes d'amplitude et un bruit sourd au lieu d'un bourdonnement clair lorsque la pile démarre. Chacun de ces éléments suggère que le klaxon devrait sortir pour la mesure plutôt que d'être poussé plus fort. Faire fonctionner un klaxon endommagé met également en danger le convertisseur et le booster.
De nombreux problèmes de production ne peuvent pas être résolus en choisissant un autre article de catalogue. Une pièce avec une bride peu pratique, une couture qui doit suivre une courbe ou un motif qui doit correspondre au motif de gaufrage d'un client nécessitent tous une corne usinée pour l'application. Ce travail commence par le dessin de la pièce, les spécifications des matériaux, la fréquence et la puissance de la machine, et se termine par un klaxon accordé qui a été vérifié sur la pile réelle.
L'outillage personnalisé est le domaine où l'expérience porte ses fruits, car le même dessin peut être ajusté de plusieurs manières et une seule d'entre elles résistera sur une longue série de production. Notre
 Moules à ultrasons personnalisés pour le soudage, la découpe et le scellement Outillage personnalisé de haute précision en acier de qualité industrielle, conçu pour le soudage, la découpe ou le scellement par ultrasons et personnalisable pour répondre aux différentes exigences des clients. Voir le produit →
sont développés avec la pièce du client en main, et lorsque le travail est mieux servi par un format de machine entièrement différent, une unité portative est parfois la solution la plus pratique - par exemple le
 Soudeuse par points ultrasonique portative sonique AH-30 Soudeuse par points à ultrasons portative compacte pour tôles fines ou fils, adaptée aux travaux de réparation et d'assemblage à faible volume, avec fonctionnement à 28 kHz ou 35 kHz. Voir le produit →
utilisé pour les travaux de réparation et les assemblages à faible volume.
Si vous examinez l'ensemble de l'assemblage plutôt que seulement l'outillage, notre aperçu de machines de soudage par ultrasons montre comment l'avertisseur, le luminaire et l'électronique d'entraînement sont adaptés dans la pratique.
Le klaxon de soudeuse à ultrasons est un composant mécanique réglé, et non un bloc de métal façonné. Obtenez le bon matériau, le profil et les réglages appropriés et le reste de la pile se comporte de manière prévisible ; ignorez l’un d’entre eux et vous dépenserez votre budget de maintenance à rechercher des soudures incohérentes. Commencez par le matériau que vous assemblez, adaptez le cornet à la fenêtre de fréquence et d'amplitude de la machine et inspectez régulièrement la face et le goujon. La plupart des problèmes de klaxon que l'on nous demande de diagnostiquer s'avèrent être des problèmes de sélection ou d'entretien plutôt que des défauts de fabrication - ce qui est une bonne nouvelle, car les deux sont sous votre contrôle.
Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved


