Maison / Blogue / Nouvelles de l'industrie / Soudage plastique par ultrasons : processus, matériaux, conception des joints et conseils sur les machines


Demander un devis
De loin, le soudage du plastique par ultrasons semble d’une simplicité trompeuse. Un klaxon touche deux pièces en plastique, un léger bourdonnement parcourt le luminaire et, un instant plus tard, les pièces sont assemblées comme si elles avaient été moulées d'une seule pièce. Derrière ce bref cycle se cache un processus physique bien compris : des vibrations mécaniques à haute fréquence, généralement comprises entre 15 et 40 kHz, créent de la chaleur à l'interface entre les pièces, faisant fondre une fine couche de polymère qui se solidifie sous pression et forme une liaison solide et propre. Aucun adhésif, aucun solvant et aucune fixation métallique ne sont impliqués.
Pour les fabricants de textiles, de non-tissés, d’articles d’hygiène jetables, d’intérieurs automobiles, de dispositifs médicaux et de biens de consommation, ce procédé est devenu une méthode de production standard. Nous construisons des machines à ultrasons et l'outillage qui les entraîne, et les notes ci-dessous couvrent ce qui compte le plus : comment fonctionne le processus, quels plastiques se soudent bien, comment les joints doivent être conçus et comment choisir la bonne machine.
Chaque soudure par ultrasons suit le même cycle de base, et une fois que vous l'avez compris, le dépannage devient beaucoup plus facile. Un générateur convertit l’alimentation secteur en un signal électrique haute fréquence ; un transducteur transforme ce signal en vibration mécanique ; un booster et un klaxon amplifient et délivrent cette vibration au point exact où les deux parties se rencontrent.
La vibration ne fait pas fondre directement le plastique. Il provoque une friction moléculaire rapide le long de la surface du joint, et des directeurs d'énergie, de petits éléments surélevés moulés dans l'une des pièces, concentrent cette friction afin que la fusion commence précisément là où elle est nécessaire. Un cycle typique se déroule comme suit :
Les temps de soudage sont généralement mesurés en fractions de seconde, et des cycles complets bien inférieurs à deux secondes sont normaux sur les lignes automatisées.
Comparé aux adhésifs, solvants, plaques chauffantes ou vis, le soudage par ultrasons offre une combinaison de vitesse, de propreté et de cohérence difficile à égaler.
Le soudage par ultrasons fonctionne mieux lorsque deux pièces sont fabriquées à partir du même polymère ou de polymères ayant des températures de fusion et des structures moléculaires similaires. Les résines amorphes se ramollissent progressivement sur une large plage de températures, ce qui les rend indulgentes et faciles à souder. Les résines semi-cristallines fondent brusquement et transmettent les vibrations différemment. Elles nécessitent donc généralement une amplitude plus élevée, des fixations plus rigides et des directeurs d'énergie soigneusement conçus.
| Matériel | Structure | Soudabilité | Notes pratiques |
|---|---|---|---|
| ABS, PS, PC, PMMA, PVC | Amorphe | Excellent | Large fenêtre de soudage ; facile à automatiser |
| PP, PE | Semi-cristallin | Bien | Nécessite une amplitude plus élevée et un soutien ferme |
| PA, POM | Semi-cristallin | Bien | Séchez d'abord le matériau pour éviter la porosité |
| PET, PBT | Semi-cristallin | Modéré | Une énergie plus élevée et une conception de joint précise sont nécessaires |
| Qualités remplies de verre | Soit | Modéré | Le mastic abrasif use les cornes plus rapidement ; durée de vie de l'outil plus courte |
| PTFE, silicone | Soit | Pauvre | Soudage par résistance à faible friction et à haute viscosité de fusion |
L’humidité compte aussi. Les résines hygroscopiques telles que le nylon et le polycarbonate absorbent l'eau de l'air et cette eau se transforme en vapeur sous le cornet, produisant des bulles et des joints fragiles. Le séchage avant soudage est une étape simple qui évite beaucoup de rebuts.
La plupart des problèmes de soudage sont conçus bien avant qu’ils n’apparaissent sur la ligne. Le joint doit concentrer l’énergie, aligner les pièces et contrôler la façon dont la matière en fusion s’écoule. Trois modèles couvrent la majorité des applications.
Une petite crête triangulaire, généralement de 0,3 à 0,8 mm de hauteur, s'étend le long de la surface de joint d'une pièce. Il fond d'abord et le polymère fondu s'écoule ensuite à travers l'interface pour former la liaison. Les directeurs d'énergie sont simples, économiques et idéaux pour les résines amorphes et les pièces de petite à moyenne taille.
Une partie présente un évidement et l'autre une lèvre correspondante, et les deux surfaces frottent l'une contre l'autre au fur et à mesure du soudage. Les joints de cisaillement offrent les joints les plus solides et les plus étanches à l'air et constituent le choix habituel pour les matériaux et pièces semi-cristallins qui doivent maintenir la pression ou résister aux vibrations.
Ces hybrides combinent l'auto-alignement avec un effet de directeur d'énergie, qui réduit les bavures et maintient la ligne de soudure bien rangée. Ils sont populaires dans les boîtiers et les coffrets où l'apparence compte autant que la solidité. Quel que soit le modèle que vous utilisez, le klaxon et le luminaire doivent y correspondre, cela vaut donc la peine d'être examiné. solutions d'outillage et de fixation avant de s'engager dans un moule.
Le processus apparaît partout où des pièces en plastique doivent être assemblées rapidement et proprement. Les filtres médicaux, les cathéters et les conteneurs de fluides en dépendent pour des assemblages sans fuite. Les équipementiers automobiles soudent les garnitures intérieures, les composants d’éclairage et les pièces sous le capot. L'électronique grand public l'utilise pour les boîtiers et les interrupteurs, tandis que les lignes d'emballage scellent les gobelets, les plateaux, les sachets et les blisters. Dans le monde des non-tissés, le collage par ultrasons maintient ensemble les couvre-chaussures jetables, les taies d'oreiller, les casquettes, les gants et les produits sanitaires à grande vitesse, sans fil ni colle.
L'outillage étant compact, le même principe s'applique à tout, depuis une machine d'établi unique jusqu'à une ligne rotative entièrement automatisée.
Les machines diffèrent principalement par la puissance, la fréquence et la manière dont le klaxon est présenté à la pièce. La fréquence est adaptée à la tâche : les unités de 15 kHz offrent plus d'amplitude et conviennent aux pièces de grande taille ou semi-cristallines, 20 kHz est le point idéal à usage général et les unités de 30 à 35 kHz sont choisies pour les petits composants délicats où la chaleur et le marquage de surface doivent être minimisés.
Pour les réparations, le prototypage et l'assemblage en petits lots, une soudeuse portative vous donne la liberté de déplacer l'outil le long d'un joint.
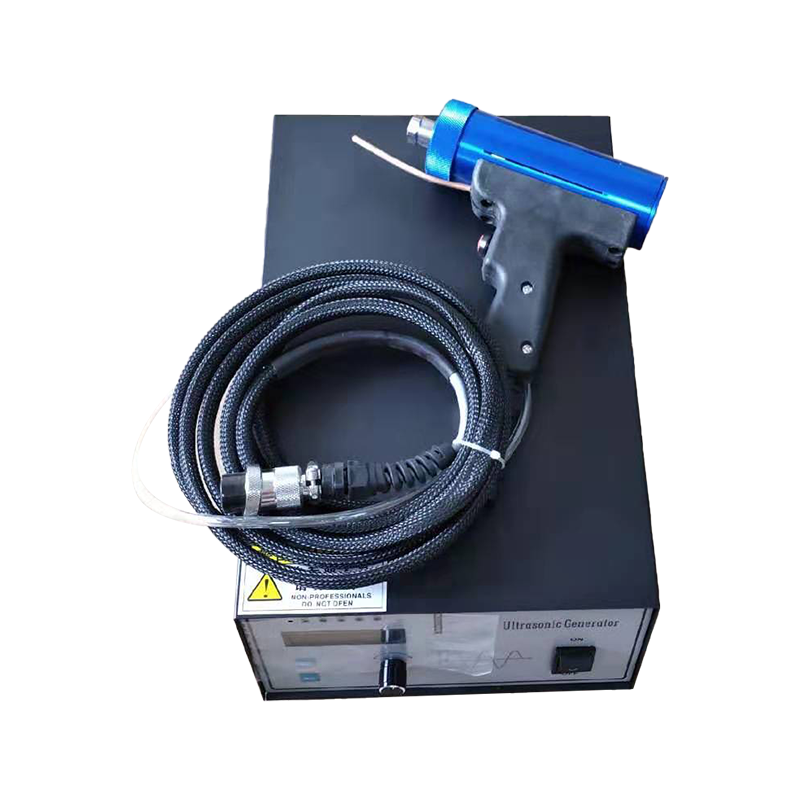 Soudeuse à ultrasons portative personnalisée AH-30 Sonic La soudeuse à ultrasons portative a une surface de soudage ferme, une haute résistance, une petite taille, une belle soudure, une opération simple, une forte puissance de sortie et le point portatif avec... Voir le produit →
Lorsque vous avez besoin de soudures par points reproductibles et contrôlées par gabarit sur des pièces moulées, une machine de soudage par points dédiée dotée d'une presse pneumatique fournit une force et une synchronisation de cycle constantes.
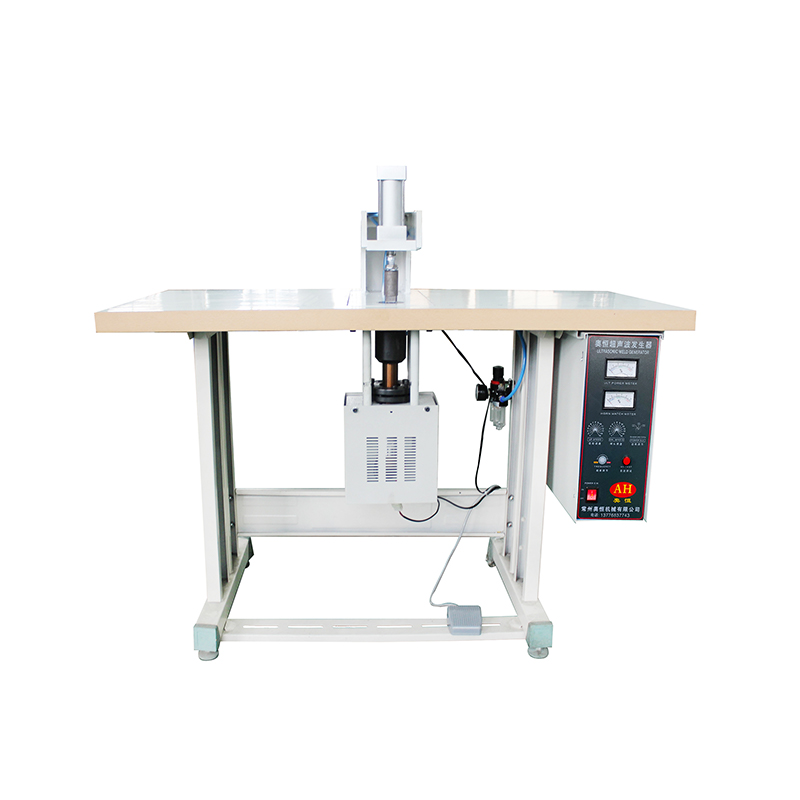 Machine de soudage par points ultrasonique AH-50Q Utilisez le principe des ondes ultrasonores pour fabriquer des sacs à main en non-tissé. Le trou de perforation ne nécessite aucun matériau auxiliaire pour être soudé au sac à main. Le départ... Voir le produit →
Pour les productions plus lourdes telles que les grands boîtiers et les composants à parois épaisses, une machine à souder le plastique haute puissance avec un cadre rigide et un générateur stable constitue la meilleure base.
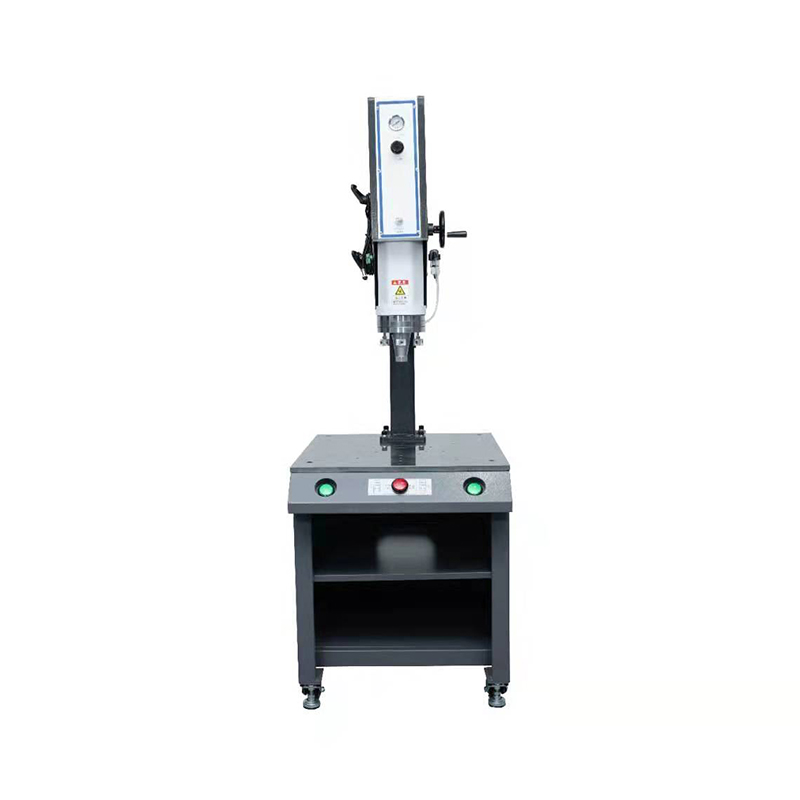 Machine à souder le plastique AH-DSL 15KHz 4200w 1. L'ensemble de la machine est un moulage sous pression par gravité, un traitement de machine-outil CNC et une haute précision. Voir le produit →
La géométrie du cornet, le rapport de suralimentation et la conception des fixations sont tout aussi importants que la machine elle-même, c'est pourquoi nous construisons également des moules à ultrasons et des cornes de soudage personnalisés pour les clients qui ont besoin d'un profil de soudure spécifique. Vous pouvez consulter la gamme plus large de machines de soudage par ultrasons nous fabriquons, ou dites-nous simplement ce que vous joignez et nous vous recommanderons une configuration.
Même une machine bien choisie sera sous-performante si les bases échouent. Quelques habitudes séparent les usines qui soudent de manière fiable des usines qui luttent contre la ferraille à chaque quart de travail.
La maintenance préventive coûte bien moins cher qu’un lot de production rejeté, et la plupart ne prend que quelques minutes par jour.
Le soudage plastique par ultrasons récompense la préparation. Obtenez l'association des matériaux, la conception des joints et l'outillage correct, et le processus devient l'une des méthodes d'assemblage les plus fiables et les plus économiques disponibles pour les fabricants modernes. Si vous vous trompez, aucun réglage de la machine ne pourra résoudre le problème.
Si vous envisagez une nouvelle ligne de production ou améliorez une ligne existante, notre équipe se fera un plaisir d'examiner vos pièces, de suggérer une conception commune et de construire une machine autour de votre produit plutôt que l'inverse. Partagez vos dessins, votre matériel et votre objectif de résultat, et nous reviendrons avec une proposition pratique.
Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved


