Maison / Blogue / Nouvelles de l'industrie / klaxon à ultrasons : applications, critères de sélection et conseils pratiques


Demander un devis
Demandez à quiconque utilise une ligne de découpe, de matelassage ou de scellage par ultrasons depuis quelques années ce qu'il vérifie en premier lorsqu'une couture semble faible ou qu'un bord coupé commence à s'effilocher, et la réponse est généralement la corne. C'est l'extrémité visible et tangible de l'ensemble du système – le morceau de métal accordé qui touche réellement le matériau – et c'est lui qui est le plus blâmé lorsque les résultats commencent à dériver. D'après notre expérience dans la construction de machines à ultrasons pour les producteurs de textiles, de non-tissés et de produits jetables, une bonne partie des « problèmes de corne » s'avèrent être une inadéquation entre la corne et le travail plutôt qu'une pièce simplement usée.
Ce guide explique ce que fait un klaxon à ultrasons, comment son matériau et sa forme changent de performance, et ce qu'il faut regarder lorsque vous en choisissez un nouveau ou remplacez un klaxon fatigué.
Un cornet à ultrasons – également appelé sonotrode, outil ou sonde, selon le fournisseur – est le dernier composant d'un empilement mécanique en trois parties. Le convertisseur transforme le signal électrique haute fréquence du générateur en vibration mécanique, généralement à 15 kHz, 20 kHz ou 40 kHz. Le booster augmente ou diminue cette amplitude en fonction du processus. Le cornet transmet ensuite la vibration à la pièce à travers une face de travail conçue pour la tâche : une lame étroite pour la coupe, une large face plate ou à motifs pour le collage et le gaufrage, un rouleau profilé pour un scellement continu.
Chaque corne est un résonateur. Il est usiné pour avoir une demi-longueur d'onde à sa fréquence de conception, de sorte que la vibration arrivant à son entrée est amplifiée et délivrée à la face de sortie. Changez la longueur, la conicité, le motif des fentes ou même l'alliage, et la fréquence de résonance évolue avec. C'est pourquoi un cor ne peut pas simplement être copié dans un matériau différent, et pourquoi un cor qui a été fortement poli ou refait à neuf peut ne plus s'accorder proprement. Cela explique également pourquoi les surfaces de contact entre le convertisseur, le booster et le klaxon doivent être plates et propres, et pourquoi le goujon fileté doit être serré au couple spécifié par le fabricant : un joint desserré transforme les vibrations en chaleur et en bruit, tandis qu'un joint trop serré peut fissurer le siège du goujon.
 Transducteur et joint en aluminium pour pile de machines à ultrasons Combine un transducteur piézoélectrique avec un joint en aluminium léger pour connecter les composants de la pile, ce qui rend le joint d'accouplement intéressant à vérifier pour un réglage stable. Voir le produit →
L'articulation entre le klaxon et le transducteur mérite une attention particulière sur les machines fonctionnant en trois équipes. Il s'agit d'un petit composant peu coûteux qui décide en silence si l'ensemble de la pile reste accordé.
Trois familles de matériaux couvrent la plupart des pavillons industriels, et le choix entre eux est un équilibre entre la durée de vie en fatigue, l'efficacité acoustique, la résistance à l'usure et le coût. En termes généraux :
| Matériel | Comportement acoustique et mécanique | Résistance à l'usure | Où cela a généralement du sens |
|---|---|---|---|
| Alliage de titane | Haute résistance à la fatigue, faible perte acoustique, stable à haute amplitude | Bien | Soudage, découpage et matelassage en service continu ; travail de grande amplitude |
| Alliage d'aluminium | Léger, facile à usiner, perte interne plus élevée, face plus douce | Modéré | Modéré amplitude, cost-sensitive tooling, textile cut-and-seal |
| Acier trempé | Robuste et dimensionnellement stable, mais perte acoustique plus élevée | Élevé | Surfaces de travail de type lame et travaux où la ténacité compte le plus |
| Revêtement en carbure ou en céramique | Insert de visage sur un corps ajusté ; fragile sous des charges de choc | Très élevé | Non-tissés chargés abrasifs et longs tirages avec un temps d'arrêt minimal |
Le titane est devenu la valeur par défaut pour les travaux exigeants car il conserve l'amplitude sans se fissurer et perd relativement peu d'énergie sous forme de chaleur. L'alliage d'aluminium n'est pas un compromis dont il faut avoir honte : sur de nombreuses stations de découpe et de scellement de textiles, un avertisseur en aluminium bien conçu offre des années de service à une fraction du coût, à condition que l'amplitude et le tissu ne soient pas pénibles. L'acier et les cornes à face entrent en scène lorsque la face de travail est abrasée plus rapidement que le corps ne s'use.
Le profil compte autant que l’alliage. Les principales familles que nous voyons en production sont :
Gain, uniformité et résistance mécanique s’opposent. Un pavillon à très haut gain délivre plus d'amplitude mais est plus sensible à la charge et à la dérive d'accord ; une face large et fendue est plus douce pour le matériau mais plus difficile à concevoir. C’est là qu’un fournisseur qui a déjà fabriqué des cornes pour votre type de tissu vaut plus qu’une page de catalogue.
Le travail textile place une corne dans une position inhabituelle. Au lieu de cycles de soudage courts, il fonctionne souvent en continu pendant des heures contre un rouleau enclume, scellant un joint ou coupant un bord à la vitesse de la ligne. La chaleur s'accumule dans la corne plutôt que dans le matériau, et tout déséquilibre d'amplitude sur la face se manifeste par une couture inégale ou un bord irrégulier sur un côté de la bande.
Pour ces travaux, nous examinons d'abord trois éléments : l'amplitude dont le processus a réellement besoin, la largeur de la face de travail par rapport au motif de l'enclume et la quantité de charge abrasive que contient le tissu. Les matériaux spunbond et meltblown se comportent très différemment d'un tissu enduit, et un cornet réglé pour l'un ne donnera pas nécessairement une coupe nette pour l'autre. Lorsque le tissu est fortement rempli, une corne enduite ou recouverte est généralement rentabilisée par un temps d'arrêt réduit pour le rechargement.
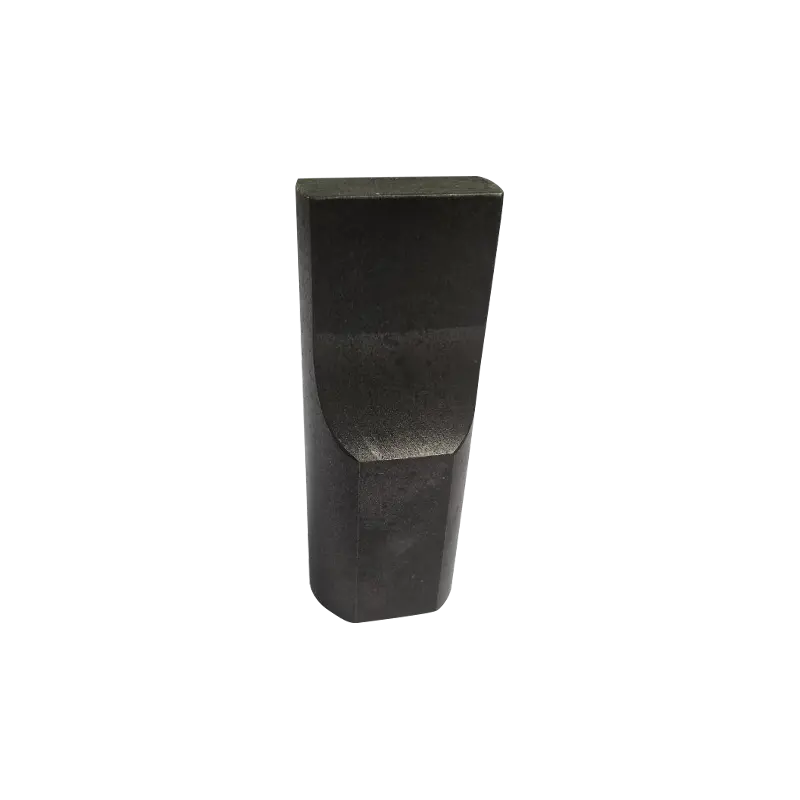 Cornes de soudage par ultrasons optimisées pour le textile pour la découpe Cornes de soudage proposées dans plusieurs amplitudes et fréquences pour la découpe ou le soudage de textiles, adaptées au comportement du tissu et à la sélection des cornes d'entraînement de la largeur de la face de travail. Voir le produit →
Tôt ou tard, arrive un projet auquel aucun cornet du catalogue ne correspond : un motif de scellement qui doit correspondre à un gaufrage décoratif, un profil de face qui doit suivre une enclume incurvée, une ligne de coupe qui doit passer à moins d'un millimètre d'un bord fini. Dans ces cas-là, le pavillon est conçu à l'envers par rapport à la pièce finie : le motif est d'abord défini, puis le corps est ajusté autour de lui afin que la face de travail résonne toujours de manière uniforme.
Les klaxons personnalisés sont également courants lorsqu'une machine est adaptée pour un nouveau produit plutôt que remplacée. Rééquiper une station à ultrasons existante avec un klaxon spécialement conçu est souvent beaucoup moins cher que d'acheter une deuxième machine, et cela permet aux opérateurs de disposer d'un équipement qu'ils connaissent déjà.
 Moules à ultrasons personnalisés pour le soudage, la découpe et le scellement Élevé-precision custom molds in industrial-grade steel, sized to customer needs for ultrasonic welding, cutting, or sealing when adapting an existing station. Voir le produit →
Un klaxon tombe rarement en panne de façon dramatique. Cela dérive : la face se polit, le bord s'arrondi, un siège de goujon développe une fissure capillaire et tout à coup, la couture a besoin de plus de pression ou la coupe a besoin d'une vitesse de ligne plus lente pour rester propre. Quelques habitudes permettent de maîtriser cette dérive.
Lorsqu’un klaxon nécessite une attention particulière, le réalignement et le réaccordage doivent être traités comme une seule opération. L'écrémage de la face modifie la longueur de résonance, de sorte qu'un pavillon refait sans vérification de la fréquence peut chauffer, consommer plus de courant et raccourcir la durée de vie du convertisseur derrière lui. Comprendre comment l'ensemble de la chaîne d'outillage se comporte ensemble, y compris l'enclume et le montage, vaut plus que n'importe quelle simple fiche technique — nos notes sur outillage et montage pour le soudage par ultrasons approfondissons cela plus en détail.
Avertisseurs, boosters, joints et composants de moule de remplacement dans notre accessoires pour machines à ultrasons La gamme est construite selon les mêmes dessins que l'outillage d'origine, de sorte qu'une pièce de rechange peut être remplacée sans réajuster toute la pile à partir de zéro.
Si vous spécifiez un klaxon – ou essayez de comprendre pourquoi le klaxon actuel est sous-performant – ces questions règlent généralement le problème rapidement :
Un klaxon à ultrasons est une petite partie d'une machine et une grande partie de ses résultats. Obtenez le bon matériau, le profil et le réglage et le reste de la ligne devient remarquablement indulgent ; méprenez-les et tous les autres paramètres semblent vous combattre. Si vous ne savez pas quelle corne convient à un tissu, un motif ou une machine que vous possédez déjà, envoyez-nous les détails — la fréquence, la largeur de travail, le matériau et à quoi devrait ressembler le bord fini ou la couture — et nous vous dirons honnêtement si une corne standard fera l'affaire ou si elle doit être conçue à partir de votre pièce à l'envers.
Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved


